


Ako namjeravate urezati navoj 9/16, prva specifikacija koja vam je potrebna je veličina svrdla 9/16. Za grubi navoj 9/16-12 UNC, standardno svrdlo za nareznicu je 31/64 inča (0,4844 inča), a za fini navoj 9/16-18 UNF, standardno svrdlo za nareznicu je 33/64 inča (0,5156 inča). Ove brojke pretpostavljaju dubinu navoja od oko 75 posto punog oblika navoja, što je konvencija koju koristi većina proizvođača slavina, radionica strojeva i inženjerskih priručnika. Odabir drugog svrdla mijenja dubinu zahvata, okretni moment na navoju i opterećenje koje gotovi navoj može podnijeti, tako da ovu dimenziju treba tretirati kao inženjersku odluku, a ne naknadnu misao.
U odjeljcima u nastavku objašnjavamo kako se izvodi veličina svrdla 9/16, kako se mijenja kada narezujete aluminij, legirani čelik, nehrđajući čelik, lijevano željezo ili plastiku i kako odabrati između UNC i UNF serije za određenu primjenu. Također pokrivamo najčešće pogreške, uključujući zabunu između metričkih navoja 9/16 i M14, te praktične metode popravka koje su dostupne kada se navoj 9/16 odvoji. Ako ste inženjer, stručnjak za nabavu ili stručnjak za održavanje koji uspoređuje slavine, navojne umetke i alate za ugradnju različitih dobavljača, ovdje će vam informacije pomoći da napravite pouzdaniju specifikaciju prvi put, svaki put.
Zašto veličina svrdla za nareznicu 9/16 kontrolira čvrstoću navoja i vijek trajanja alata
Nareznica reže unutarnje navoje uklanjanjem materijala sa stijenki izbušene rupe. Promjer te rupe određuje koliko metala ostaje između rupe i nominalnog promjera navoja, a time i koliko će dubok biti oblik navoja. Ako je svrdlo manje od preporučene vrijednosti, nareznik mora rezati više materijala, što povećava moment rezanja, povećava toplinu i otežava odvod strugotine. Kod grubog navoja kao što je 9/16-12, korak je relativno velik, tako da mala pogreška u promjeru svrdla ima mjerljiv učinak na opterećenje rezanja.
Standard dubine navoja od 75 posto je kompromis. Testiranje je dosljedno pokazalo da 75 posto unutarnji navoj nosi gotovo jednako opterećenje kao 100 posto navoj, obično 90 do 95 posto čvrstoće skidanja, dok zahtijeva osjetno manji okretni moment narezivanja. Puni 100-postotni navoj rijetko se koristi u proizvodnji jer zahtijeva iznimno preciznu rupu i stvara velike sile rezanja koje mogu slomiti nareznice, posebno na promjerima gdje se nareznica već koristi blizu svoje granice. Za narezivanje navoja za održavanje, gdje se obradak može držati u položaju, a poravnanje nije uvijek savršeno, konvencija od 75 posto također daje malu marginu za preveliku bušilicu.
Kada je svrdlo premalo, simptomi su predvidljivi: slavina se steže dok napreduje, strugotine se skupljaju, a žljebovi se začepljuju. Kod nehrđajućeg čelika, obradom otvrdnuta površina može brzo uništiti slavinu. Kada je svrdlo preveliko, navoj postaje plitak i okretni moment skidanja pada, što može omogućiti izvlačenje ili curenje pričvršćivača u sustavu tekućine. Budući da je razlika između funkcionalnog navoja i neispravnog navoja često samo nekoliko tisućinki inča, trgovine ne bi trebale pokušavati improvizirati veličinu svrdla za navoje 9/16 bez provjere pouzdane tablice.
9/16 Tablica veličina svrdla za nareznice: UNC, UNF i metrički ekvivalenti
U tablici u nastavku navedene su preporučene veličine svrdla 9/16 za dvije serije imperijalnih navoja koje se najčešće susreću u automobilskoj industriji, zrakoplovstvu i općem radu na strojevima, zajedno s najbližim metričkim ekvivalentima. Imperijalne vrijednosti preuzete su iz standardnih dijagrama svrdla za navoje koji pretpostavljaju 75 posto dubine navoja. Uključeni su metrički redovi jer je M14 najbliža standardna veličina 9/16 inča, a rupa 9/16 ponekad se koristi kao zamjena za M14 ili obrnuto u radu prototipa, iako dva navoja nisu međusobno zamjenjiva.
| Označavanje niti | Pitch ili TPI | Preporučena bušilica | Decimalni inči | Metrički ekvivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 in | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 in | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Prije nego što odaberete bušilicu, pažljivo usporedite seriju navoja. 9/16-12 UNC svrdlo zahtijeva rupu od 31/64 inča, dok 9/16-18 UNF zahtijeva rupu od 33/64 inča, a ta dva svrdla nisu zamjenjiva. Grafikon ispod stavlja ove vrijednosti u perspektivu prikazujući promjer svrdla kao postotak nominalnog promjera navoja.
Najbolji način za razumijevanje ovih brojeva je da ih vizualno usporedite kao omjer, a ne kao apsolutne promjere. Vodoravna trakasta dijagrama koja slijedi prikazuje promjer svrdla kao postotak nominalnog promjera navoja za pet navoja u gornjoj tablici. Čini da je razlika između grubih i finih serija lako vidljiva na prvi pogled.
Ovaj postotni prikaz je korisniji od sirovih decimalnih vrijednosti kada procjenjujete niti malo različitih nominalnih veličina. Također pomaže kada procjenjujete bušilicu sa sondom za nestandardni nagib. Primijetite da se grubi konci grupiraju blizu 86 do 87 posto, dok se fini konci penju na oko 91 posto.
Postoci potvrđuju obrazac koji se primjenjuje na cijeli dijagram svrdla. Svrdlo 9/16-12 UNC na 31/64 inča jednako je 86,1 posto nominalnog promjera od 0,5625 inča, ostavljajući materijal za dubok, ali čvrst navoj. Fino svrdlo 9/16-18 UNF na 33/64 inča jednako je 91,7 posto istog nazivnog promjera, tako da je rupa vidljivo veća, a oblik navoja plići. Veća rupa za fini korak znači da slavina uklanja manje materijala i nailazi na manji okretni moment, što štiti slavinu u tvrđim materijalima. Metrički navoj M14 x 2,0, najbliža standardna veličina 9/16, koristi svrdlo od 12,2 mm, što je jednako oko 87,1 posto njegovog promjera od 14 mm. Fina varijanta M14 x 1,5 koristi svrdlo od 12,7 mm, ili 90,7 posto, što je vrlo slično ponašanju carskog finog navoja. Varijanta M14 x 1,25 nalazi se između 1,5 i ostalih finih koraka na 91,4 posto, odražavajući manji korak. U cijeloj industriji, grubi konci općenito se nalaze u rasponu od 86 do 88 posto, dok fini konci ostaju blizu 91 posto. Ovaj omjer objašnjava zašto ne možete koristiti jedno svrdlo za sve navoje veličine 9/16. Ako je svrdlo premalo, slavina se preopterećuje i lomi, posebno kod nehrđajućeg čelika. Ako je svrdlo preveliko, oblik navoja je preplitak i može se odvojiti pod radnim opterećenjem. Razumijevanje postotnog odnosa također vam omogućuje procjenu razumne veličine bušenja za neuobičajene uspone koji nisu ispisani u standardnoj tabeli. Za timove za nabavu, ova usporedba potvrđuje zašto se nareznice i svrdla trebaju kupiti kao usklađeni sustav od inženjerskog dobavljača, a ne kao nepovezani alati.
Kako izračunati veličinu svrdla za nareznicu 9/16
Najbrža formula za procjenu veličine svrdla je oduzimanje koraka od nominalnog promjera. Za imperijalne navoje, korak je recipročan broju navoja po inču, tako da formula postaje promjer svrdla = glavni promjer - (1 / TPI). Ovaj izračun daje teoretsku vrijednost koja odgovara otprilike 75 posto zahvata navoja za većinu uobičajenih oblika navoja, a rezultat se zatim zaokružuje na najbližu standardnu veličinu svrdla.
Za navoj 9/16-12 UNC, koji se na mnogim starijim nacrtima pojavljuje kao 9/16-12 NC, nominalni promjer je 0,5625 inča, a korak je 1/12 inča, ili 0,0833 inča. Oduzimanjem koraka dobije se 0,4792 inča, a najbliže standardno frakcijsko svrdlo je 31/64 inča, što iznosi 0,4844 inča. To je vrijednost koja se pojavljuje u svakom pouzdanom dijagramu svrdla s 9/16. Ako to sami izračunate, otkrit ćete da je rezultat između svrdla od 15/32 inča (0,4688 inča) i svrdla od 31/64 inča (0,4844 inča), a vrijednost grafikona odabire bližu od ta dva.
Za navoj 9/16-18 UNF, korak je 1/18 inča ili 0,0556 inča. Formula daje 0,5625 - 0,0556 = 0,5069 inča. Najbliže standardno svrdlo je 33/64 inča, što mjeri 0,5156 inča, a to je vrijednost koja se koristi u cijeloj industriji za 9/16-18 narezivanje navoja. Vrijedno je napomenuti da se izračunata vrijednost nalazi između 1/2 inča i 33/64 inča, a različiti izdavači ljestvica biraju na temelju internog testiranja i dubine angažmana koju žele isporučiti.
Za metričke navoje vrijedi ista logika. Navoj M14 x 2,0 ima glavni promjer od 14 mm i korak od 2,0 mm, tako da jednostavna formula daje 12,0 mm, dok je preporučeno bušenje u standardnim tablicama 12,2 mm. Nešto veća vrijednost računa geometrijsku visinu oblika navoja i način na koji oštar vrh svrdla zapravo reže izbušenu rupu.
Vrijednost angažmana od 75 posto može se prilagoditi kada radite s tvrdim materijalima ili tankim zidovima. Donja tablica pokazuje kako ciljni zahvat mijenja preporučeno bušenje za 9/16-12 UNC navoj. Za teške materijale kao što su nehrđajući čelik ili očvrsli legirani čelik, smanjenje zahvata na oko 65 posto smanjuje okretni moment navoja i smanjuje rizik od loma navoja, dok još uvijek ostavlja dovoljno kontaktne površine navoja za većinu statičkih opterećenja.
| Ciljani angažman | Izračunati promjer svrdla | Najbliža standardna bušilica | Stvarni angažman |
|---|---|---|---|
| 75% (standardno) | 0,4858 in | 31/64 in (0,4844 in) | 76% |
| 65% (tvrdi materijal) | 0,4961 in | 1/2 in (0,5000 in) | 61% |
| 60% (tanak zid) | 0,5012 in | 1/2 in (0,5000 in) | 61% |
Primijetite da je standardna bušilica od 31/64 inča već vrlo blizu cilja od 75 posto angažmana. Kada se smanjite na 65 posto, praktični rezultat je svrdlo od 1/2 inča, koje smanjuje dubinu navoja na oko 61 posto. Ovo je uobičajena praksa kod narezivanja navoja od nehrđajućeg čelika, gdje smanjeno opterećenje rezanja više nego kompenzira nešto nižu čvrstoću navoja. Uvijek provjerite zahtjeve angažmana vašeg krajnjeg kupca prije odstupanja od standardne vrijednosti dijagrama, posebno za spojeve pod pritiskom.
9/16-12 UNC nasuprot 9/16-18 UNF: Koju nit trebate navesti?
Promjer 9/16 dostupan je u gruboj i finoj seriji, a izbor utječe na veličinu svrdla, vrstu navoja i performanse spoja. Grubi navoji imaju veći korak, što stvara dublji oblik navoja u određenoj debljini stjenke i više oprašta u primjenama sa slabim podmazivanjem. Fini navoji imaju manji korak, što daje nešto veći manji promjer, bolju otpornost na popuštanje vibracija i finiju mogućnost podešavanja.
9/16-12 UNC gruba serija
| 9/16-18 UNF fine serije
|
U praksi se daje prednost grubom navoju 9/16-12 kada se spoj često rastavlja, kada je materijal relativno mekan ili kada je rupa slijepa i odvod strugotine otežan. Fini navoj 9/16-18 poželjan je za primjene s jakim vibracijama, kućištima s tankim stijenkama ili gdje je potrebno precizno podešavanje prednaprezanja. Fini navoji također olakšavaju urezivanje očvrslih materijala jer manji korak smanjuje silu rezanja po okretaju.
Jedna važna nijansa je da fini navoj ima veći manji promjer, što znači da je poprečni presjek rupe s navojem veći, a koncentracija naprezanja niža. Zbog toga mnoge hidrauličke komponente s 9/16 priključcima koriste -18 UNF seriju umjesto grubih navoja. Kompromis je u tome što se fini navoji lakše oštećuju tijekom rukovanja i urezivanja navoja, pa rukovatelji moraju biti oprezniji pri pokretanju navoja ili zavrtnja.
Gdje se niti 9/16 pojavljuju u stvarnim inženjerskim aplikacijama
Veličina navoja 9/16 uobičajena je u automobilskoj industriji. U osobnim automobilima i gospodarskim vozilima, 9/16-18 UNF navoji pojavljuju se u pričvrsnim vijcima čeljusti kočnice, krajevima spona, kućištima ventila prijenosa i vodovima hladnjaka ulja, gdje fini korak osigurava otpornost na vibracije i kompaktan oblik. Navoj 9/16-12 UNC češći je u nosačima motora, karikama ovjesa i pričvršćivačima teške opreme, gdje se grubi navoji bolje drže u uvjetima rada s prljavštinom ili povremenim opterećenjem.
U zrakoplovstvu, serija 9/16-18 UNF često se specificira za konstrukcijske pričvrsne elemente i hidraulične spojeve izrađene prema standardima AN, MS ili SAE. Komponente zrakoplova često se proizvode od aluminijske legure, gdje fini navoj dobro zahvaća, a veći manji promjer doprinosi performansama zamora. Svaka odluka o veličini svrdla 9/16 u ovoj industriji regulirana je inženjerskim standardima i priručnicima za popravak, tako da se vrijednost grafikona nikada ne smije mijenjati bez odobrenja autoriteta za projektiranje.
Hidraulički sustavi glavni su korisnici 9/16-18 UNF navoja. SAE ravni navoj O-prstena koji se koristi na mnogim ventilima, razdjelnicima i pumpama za priključak veličine -6 obrađen je s 9/16-18 UNF navojem. Kada se taj priključak odvoji tijekom održavanja, trošak popravka je visok, jer razvodnik može opsluživati nekoliko krugova i zamjena je skupa. To je razlog zašto mnogi timovi za održavanje drže pri ruci pribor za umetanje žičane niti u točnoj veličini 9/16.
Željeznički vozni park i općenito strojevi oslanjaju se na 9/16-12 UNC za manje kritične strukturne spojeve, stezne ploče i podesive spojnice. Grubi navoj nudi određeni stupanj oprosta kada se navoji režu u kućištima od lijevanog željeza ili mekog čelika na licu mjesta. Za ploče za pričvršćivanje koje se koriste u CNC obradi, navojna rupa 9/16-12 je popularna jer prihvaća čvrsti vijak s utičnicom i ostavlja dovoljnu debljinu stijenke za aluminijske ploče alata.
Urezivanje navoja 9/16 u aluminiju, čeliku, nehrđajućem čeliku i plastici
Ista veličina svrdla 9/16 ne daje uvijek idealan navoj kada se promijeni osnovni materijal. Meki i gumasti materijali poput aluminija trebaju oštre udarce i pouzdanu veličinu otvora, materijali koji otvrdnjavaju rad poput nehrđajućeg čelika imaju koristi od malo većeg svrdla, a lomljivi materijali poput lijevanog željeza općenito opraštaju. Donja tablica sažima praktične postavke za najčešće osnovne materijale.
| Osnovni materijal | Preporučena bušilica | Vrsta slavine | Podmazivanje | Bilješke |
|---|---|---|---|---|
| Aluminij 6061 | 31/64 in | Spiralna žljeb ili form tap | Lako ulje ili kerozin | Potreban oštar dodir; izvrsne niti |
| Blagi čelik | 31/64 in | Spiralna točka | Topivo ulje za rezanje | Standardna praksa |
| Legirani čelik 4140 | 1/2 in | Spiralna svirala presvučena TiN-om | Sumporizirano ulje | Smanjuje moment narezivanja |
| Nehrđajući 304/316 | 1/2 in | Spiralna svirala, TiN/TiCN | Visokotlačna pasta | Izbjegavajte otvrdnjavanje radom |
| Lijevano željezo | 31/64 in | Ravna svirala | Suho ili lagano ulje | Kratki praškasti čips |
| Plastika i najlon | 31/64 do 33/64 in | Ravna svirala | Osušite ili prozračite | Koristite umetke za ponovnu montažu |
U aluminiju standardna rupa od 31/64 inča daje čist navoj kada je narezak oštar i brzina vretena umjerena. Strugotina je obično dugačka i žilava, tako da je spiralni ureznik koristan u slijepim rupama. Ako će se aluminijska komponenta sastavljati i rastavljati nekoliko puta, treba razmotriti umetak samonareznog navoja ili umetak žice od faze projektiranja, jer aluminijski navoj ima ograničeni prag skidanja izolacije.
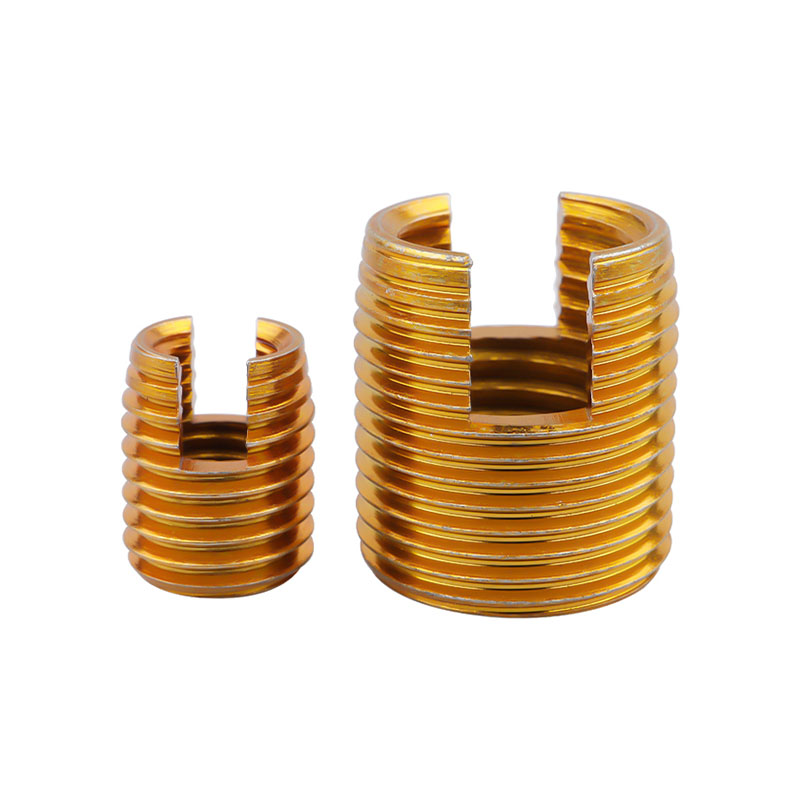 Samonarezujući umetak s navojem od ugljičnog čelika za aluminij Ovaj samonarezujući umetak s navojem ojačava unutarnje navoje u mekim materijalima poput aluminija bez prethodnog narezivanja, smanjujući rizik od ogoljavanja tijekom opetovanog sastavljanja i rastavljanja. Pogledajte proizvod →
U legiranom čeliku i nehrđajućem čeliku, spuštanje na svrdlo od 1/2 inča smanjuje zahvat navoja s oko 76 posto na 61 posto. Ovo smanjenje smanjuje moment rezanja i rizik od otvrdnuća. Slavina bi trebala imati premaz visoke učinkovitosti, a rad bi trebao teći konzervativnom brzinom s puno tekućine za rezanje. Mnoge tvornice strojeva koriste ciklus narezivanja u slijepim rupama za lomljenje strugotine i čišćenje žljebova.
Za lijevano željezo preferira se standardno svrdlo od 31/64 inča jer materijal proizvodi sitne strugotine koje se ne skupljaju lako. Glavna briga je održavanje početka navoja čistim kako navoj ne bi klizio po skošenju. Za plastiku izbor ovisi o debljini stijenke i opterećenju. Veće svrdlo smanjuje rizik od pucanja dijela, dok umetak s navojem poboljšava nosivost i omogućuje ponovnu montažu bez trošenja plastike.
Uobičajene pogreške pri tapkanju 16. rujna i kako ih izbjeći
Iznenađujući broj kvarova navoja 9/16 ne dolazi zbog lošeg navoja, već zbog jednostavne pogreške pri odabiru prije nego što navoj dotakne obradak. Donji popis pokriva najčešće pogreške koje vidimo u proizvodnim i popravnim okruženjima.
- Korištenje UNC bušilice za UNF slavinu ili obrnuto. Ureznik 9/16-12 u rupi od 33/64 inča reže tanku, slabu nit koja će se ogoliti, dok će se ureznik 9/16-18 u rupi od 31/64 inča zaglaviti i slomiti. Potvrdite seriju prije nego što odaberete bušilicu.
- Brkanje 16. rujna s M14. Navoj od 9/16 inča ima nominalni promjer od 0,5625 inča, dok M14 ima 0,5512 inča. Vrijednosti koraka su različite, tako da se svrdlo 9/16-12 ne može koristiti u rupi M14, iako je svrdlo od 12,2 mm numerički slično 31/64 inča.
- Zanemarujući toleranciju svrdla. Istrošeno ili niskokvalitetno svrdlo od 31/64 inča može izrezati rupu koja je nekoliko tisućinki inča veća, što mijenja zahvat i slabi navoj. Koristite kvalitetnu bušilicu i provjerite veličinu rupa na kritičnim poslovima.
- Rezanje slijepih rupa bez čišćenja strugotine. Navoj 9/16 u slijepoj rupi hvata strugotine na dnu, a slavina će se spojiti u trenutku kada se žljebovi napune. Upotrijebite slavinu sa spiralnim žlijebom i ciklus kljukanja umjesto da gurate slavinu dublje.
- Preskakanje tekućine za rezanje u nehrđajućem čeliku. Nehrđajući čelik - brzo se stvrdnjava. Bez tekućine, površina postaje tvrđa od slavine, a slavina se troši ili lomi nakon nekoliko okretaja. Koristite visokotlačnu pastu ili namjensku tekućinu za točenje od nehrđajućeg čelika.
- Korištenje istrošene slavine. Slavina koja je već izbušila mnoge rupe rezat će prevelike navoje ili će se iznenada slomiti u korijenu. Pratite vijek trajanja navoja i zamijenite navoje prije nego se kvaliteta navoja smanji.
Popravak oštećenih navoja 9/16 s umetcima za navoje
Ogoljeni navoj 9/16 ne znači uvijek novo kućište, novi razvodnik ili skupi zastoj. Ako je navoj u aluminijskoj glavi cilindra, kućištu mjenjača ili kućištu hidrauličkog ventila oštećen, umetak s navojem žice može vratiti vezu u pouzdano stanje u nekoliko minuta. U procesu popravka koristi se svrdlo za nareznicu koje je specifično za umetak, a ne standardna veličina svrdla za nareznicu 9/16, jer umetak zauzima originalni omotač navoja i potreban je prevelik navoj za navoj.
Standardni redoslijed popravka je jednostavan. Prvo izbušite stari navoj veličinom svrdla koju preporučuje proizvođač umetka. Drugo, zabušite novu rupu posebnom STI slavinom, koja je brušena veće veličine u odnosu na standardnu 9/16 slavinu tako da umetak odgovara nakon ugradnje. Treće, namotajte umetak u navojnu rupu pomoću alata za ugradnju. Naposljetku, ako umetak ima tanak, odlomite ga nakon postavljanja. Gotov provrt ima unutarnji navoj 9/16 koji odgovara izvornim dimenzijama i prihvaća isti vijak.
- Izbušite oštećeni navoj do promjera tijela umetka
- Ukucajte rupu pomoću STI slavine pomoću svrdla veličine STI slavine
- Instalirajte umetak žice namjenskim alatom za ugradnju
- Odlomite vrh i provjerite konačnu nit pomoću mjerača utikača
 Dobavljač spiralnih umetaka za popravak navoja Nudeći niz žica, umetaka za zaključavanje i vijaka, ovaj dobavljač nudi pouzdana rješenja za obnavljanje oštećenih navoja i rukovanje aplikacijama s visokim vibracijama. Pogledajte proizvod →
Materijal za umetanje i materijal za oblaganje u uporabi. Žičani umetci od nehrđajućeg čelika zadani su izbor za otpornost na koroziju i čvrstoću, a umetci od ugljičnog čelika s pocinčanom opcijom jeftinija su opcija za strojeve za zatvorene prostore. Za aplikacije s visokim ciklusima ili visokim vibracijama, umeci u stilu zaključavanja s vijcima sa segmentom za zaključavanje mogu spriječiti povlačenje zasuna. Umetci za zaključavanje s ključem još su jedna opcija kada se sam umetak mora mehanički zaključati u matični materijal.
Kada kupujete žičane umetke, dobavljač bi trebao osigurati ispravnu veličinu STI svrdla za navoj za svaku veličinu umetka. Budući da serije 9/16 UNC i 9/16 UNF koriste različite umetke, kit za popravak mora točno odgovarati originalnoj seriji navoja. Pouzdan proizvođač navojnih umetaka dokumentirat će bušilicu, nareznicu i alat za ugradnju kao jedan komplet, čime se smanjuje rizik od neispravnog popravka.
Odabir prave slavine i alata za ugradnju za radove 16. rujna
Ureznik koji odaberete za rad 9/16 određuje kvalitetu navoja jednako kao i svrdlo. Za 9/16-12 UNC prolaznu rupu, spiralna šiljasta nareznica, koja se ponekad naziva i pištoljska nareznica, gura strugotine ispred reza i najbrži je izbor. Za slijepu rupu, spiralna žljebna slavina izvlači strugotine iz rupe i sprječava nakupljanje na dnu. Ureznik s ravnim utorima prikladan je za plitke slijepe rupe u lijevanom željezu, ali se bori s dugim strugotinama u aluminiju ili čeliku.
Premaz je važan čak i kada je geometrija ispravna. Svijetla slavina bez premaza radi u lijevanom željezu i materijalima s kratkim komadićima. Slavina presvučena TiN-om rukuje legiranim čelikom i smanjuje prianjanje. Ureznik s premazom TiCN ili TiAlN radi bolje u aluminiju i nehrđajućem čeliku, gdje premaz smanjuje trenje i sprječava lokalizirano zavarivanje na oštrici. Za grubi korak 9/16-12, moment rezanja je relativno visok, tako da su ispravan premaz i oštar rezni rub ključni za dosljedne rezultate.
Brzina rezanja treba biti konzervativna. U legiranom čeliku površinska brzina od oko 30 do 50 SFM sigurna je početna točka za ručno narezivanje navoja, dok se aluminij može narezivati na većim brzinama s krutim držačem nareznice. Ključ je u održavanju posmaka sinkroniziranim s vrhom nareznice tako da nareznica ne djeluje kao alat za rezanje pod pritiskom. Korištenje držača za nareznice ili glave za nareznice s odgovarajućom zaštitom od zakretnog momenta može spriječiti lomljenje, osobito u slijepim rupama.
Ako još uvijek uspoređujete metode, naš vodič na kako odabrati slavinu za navoj dublje objašnjava razliku između ravnih žljebova, spiralnih vrhova i spiralnih žljebova, uključujući praktična ograničenja svake geometrije.
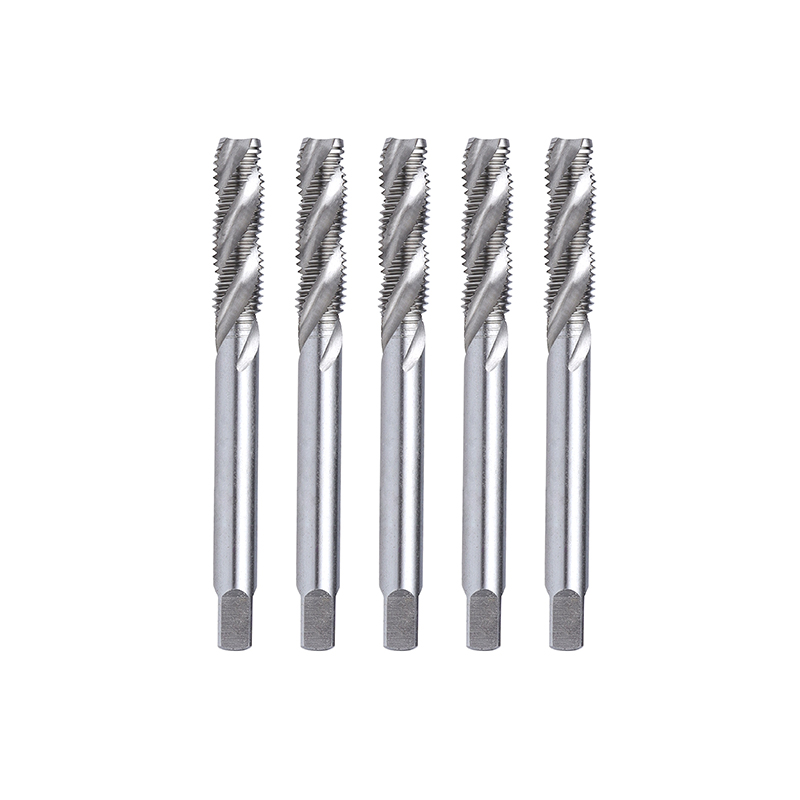 Spiralna ureznica za navoje za duboke navoje Sa spiralnim žljebovima za učinkovito odvođenje strugotine, ovaj nareznik smanjuje rizik od začepljenja i loma, što ga čini idealnim za duboke rupe, tvrde metale i automatiziranu masovnu proizvodnju. Pogledajte proizvod →
Za ugradnju navojnih umetaka, alat za ugradnju je jednako važan kao i umetak. Alat za ugradnju odgovarajuće veličine namotava umetak u rupu s odgovarajućom napetosti, sprječavajući širenje ili iskrivljenje umetka. Alati za vađenje dostupni su kada se umetak mora ukloniti radi prerade. Ovaj pribor trebao bi dolaziti od istog dobavljača kao i umetci kako bi se zajamčio odgovarajući set proizvoda.
Povezani vodiči i resursi
Ako trebate provjeriti specifikacije ili procijeniti specijaliziranog dobavljača za slavine, navojne umetke i alate za ugradnju, sljedeći izvor vas povezuje s inženjerskom pozadinom proizvođača i iskustvom s proizvodom.
Često postavljana pitanja o veličinama svrdla za nareznice 9/16
Koja je veličina svrdla za navoj za 9/16-12 UNC navoj?Koristite bušilicu od 31/64 inča, što je jednako 0,4844 inča ili oko 12,3 mm. Ovo svrdlo proizvodi otprilike 75 posto zahvata navoja u čeliku i vrijednost je otisnuta na standardnim tablicama svrdla za navoje za grubi navoj 9/16-12 UNC. |
Koja je veličina svrdla za navoj za navoj 9/16-18 UNF?Koristite bušilicu od 33/64 inča, što je jednako 0,5156 inča ili oko 13,1 mm. Fini korak ostavlja veću rupu, što smanjuje moment narezivanja i stvara plići navoj, ali otporan na vibracije. |
Mogu li koristiti svrdlo od 1/2 inča za narezivanje navoja 9/16-12?Tehnički da, ali samo kada želite smanjiti zahvat niti. Svrdlo od 1/2 inča proizvodi oko 61 posto zahvata umjesto standardnih 75 posto, što je korisno za nehrđajući čelik ili očvrsli legirani čelik. Za rad opće namjene, bušilica od 31/64 inča je sigurniji izbor. |
Što je metrički ekvivalent svrdla za navoje 9/16?Najbliža veličina metričkog navoja je M14. Za navoj M14 x 2,0 koristi se svrdlo od 12,2 mm, a za navoj M14 x 1,5 koristi se svrdlo od 12,7 mm. One su bliske imperijalnim vrijednostima 16. rujna, ali same niti nisu međusobno zamjenjive. |
Jesu li navoji 9/16-12 UNC i M14 x 2.0 isti?Ne. 9/16-12 UNC ima nominalni promjer od 0,5625 inča (14,2875 mm) i korak od 12 TPI, dok M14 x 2,0 ima nominalni promjer od 14 mm i korak od 2 mm. Promjeri su slični, ali su korak i oblik navoja različiti, tako da navoji i vijci nisu međusobno zamjenjivi. |
Što znači 75 posto zahvata navoja za slavinu 16. rujna?To znači da unutarnji navoji zauzimaju 75 posto teoretske pune dubine navoja. Ovo je industrijski kompromis između čvrstoće navoja i momenta narezivanja. Navoj od 75 posto nosi gotovo puno opterećenje kao navoj od 100 posto, ali zahtijeva znatno manju silu rezanja. |
Koju slavinu trebam koristiti za 9/16-12 UNC slijepi otvor?Upotrijebite ureznicu sa spiralnim žljebom, koja izvlači strugotine iz rupe dok reže. Za prolazne rupe, spiralna nareznica je brža jer gura strugotine ispred nareznice. Uvijek koristite tekućinu za točenje koja odgovara osnovnom materijalu. |
Kako mogu popraviti ogoljeni navoj 9/16?Izbušite oštećeni navoj do promjera preporučenog od strane proizvođača umetka, udarite rupu STI slavinom i ugradite umetak s navojem pomoću odgovarajućeg alata za ugradnju. STI slavina je prevelika u usporedbi sa standardnom slavinom 9/16, tako da originalni vijak još uvijek odgovara nakon postavljanja umetka. |
Sažetak konačne odluke za vaš posao tapanja 16. rujna
Odabir ispravne veličine svrdla za navoj 9/16 razlika je između čistog, pouzdanog navoja i slomljenog navoja ili ogoljene rupe. Za većinu poslova, 31/64 inča za 9/16-12 UNC i 33/64 inča za 9/16-18 UNF brojevi su koje treba zapamtiti. Kada materijal zahtijeva manji angažman, prijeđite na bušilicu od 1/2 inča za grubu seriju, ali prvo potvrdite zahtjeve za primjenom. Metrički M14 navoji su bliski susjedi, ali nisu zamjena za 9/16.
Za timove za nabavu i inženjering, rad sa specijaliziranim proizvođačem također smanjuje rizik od grešaka u specifikacijama. Dongtai Jinzhize Metal Products Co., Ltd. profesionalni je proizvođač i dobavljač umetaka za navoje koji proizvodi umetke za žičane navoje, samorezne umetke, umetke za zaključavanje s ključem, matice za pretvorbu unutarnjih i vanjskih navoja, čepove za ulje te slavine i alate za ugradnju koji idu s njima. Veleprodajni kupci koji trebaju dosljednu kvalitetu u velikim količinama narudžbi mogu nabaviti kompletno rješenje za narezivanje i popravak kao usklađeni sustav umjesto sastavljanja alata od više dobavljača.
Upotrijebite standardnu tablicu bušenja navoja kao početnu točku, prilagodite materijal i uvjete upotrebe, provjerite seriju navoja na crtežu i opremite svoje operatere kvalitetnim nareznicama i tekućinom za rezanje. Navoj 9/16 je pouzdan i isplativ spoj kada je rupa pravilno izbušena prvi put.


