


Crtež pada na strojarsku klupu. Oblačić kaže "303 nehrđajući" za mali čep za ispuštanje ulja s navojem i seriju samoreznih umetaka. Nitko ne pita hoće li dio biti dovoljno jak, jer snaga nikada nije bila razlog odabira ocjene. Dio je odabran zato što ih stroj za vijke mora okretati tisuće po smjeni sa strugotinama koje se čisto lome i zato što gotova komponenta još uvijek mora preživjeti godine vlage, raspršene soli s ceste i vlage u radionici. Taj kompromis je upravo ono što 303 svojstva materijala od nehrđajućeg čelika opisuju: austenitni stupanj projektiran za strojnu obradu prvo i otpornost na koroziju kao drugo.
Kratka verzija, prije pojedinosti: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) je krom-nikal austenitni nehrđajući čelik 18/8 tipa s 0,15 do 0,35 posto sumpora dodanog namjerno radi lomljenja strugotine. Ne može se očvrsnuti toplinskom obradom, u suštini je nemagnetičan u žarenom stanju, njegova žarena vlačna čvrstoća nalazi se u rasponu od 500 do 700 MPa, a njegova opća otpornost na koroziju je blizu 304. Jedino gdje očito zaostaje je otpornost na kloridnu točku, jer su iste inkluzije mangan sulfida koje ga čine tako lijepim strojno također prve stvari koje se rastvaraju u agresivno okruženje.
Ovaj članak prolazi kroz sastav, mehaničke i fizičke podatke, obradivost, korozijsko ponašanje, granice topline i zavarivanja, logiku odabira i provjere izvora koji stoje iza tog kratkog odgovora. Napisana je za inženjere, kupce i kvalitetno osoblje koje mora opravdati izbor materijala na crtežu ili narudžbenici, a ne za udžbenik.
Ključni zaključak: nehrđajući čelik 303 je austenitni stupanj za slobodnu strojnu obradu koji mijenja otpornost na piting klorida za jednu od najvećih brzina obrade od bilo kojeg nehrđajućeg čelika, zbog čega dominira u dijelovima koji se obrađuju vijcima kao što su navojni umetci, adapteri i odvodni čepovi.
Kratak pregled svojstava materijala od nehrđajućeg čelika 303
Prije bušenja pojedinačnih vrijednosti, korisno je vidjeti cijelu ocjenu u jednom prikazu. Tablica u nastavku sažima glavna svojstva materijala od nehrđajućeg čelika 303 koja se pojavljuju na većini certifikata materijala i podatkovnih tablica, zajedno s praktičnim posljedicama svakog od njih na pod u radionici.
| Vlasništvo | Tipična vrijednost | Što to znači za navojnu komponentu |
|---|---|---|
| Grade obitelj | Austenitni, krom-nikal | Ne otvrdnjava toplinskom obradom; snaga dolazi od hladnog rada |
| UNS/EN oznaka | S30300 / 1.4305 | Zamjenjivi na većini crteža s AISI 303 i X8CrNiS18-9 |
| Vlačna čvrstoća (žarena) | 500 do 700 MPa | Prikladno za umetke i čepove opterećene smicanjem i kompresijom |
| 0,2 posto napona tečenja (žareno) | 190 do 260 MPa | Mali prinos pokreće potrebu za velikodušnim zahvaćanjem niti |
| Elongacija | 35 do 50 posto | Dobra duktilnost, tako da se niti kotrljaju i deformiraju umjesto da pucaju |
| Tvrdoća (žarena) | 160 do 200 HB | Može se obraditi standardnim karbidnim alatom pri velikoj površinskoj brzini |
| Relativna obradivost | Oko 78 posto B1112 | Otprilike 1,7 puta brže za rezanje od 304 |
| Magnetsko ponašanje | U biti nemagnetičan kada je žaren | Blagi magnetizam nakon hladne obrade ili valjanja navoja |
| Otpornost na piting klorida | Niži od 304 i mnogo niži od 316 | Izbjegavajte izlaganje moru, kemikalijama i jakom odleđivanju |
Ključni zaključak: ako specifikacija kaže samo "nehrđajuće", 303 i 304 nisu međusobno zamjenjivi u kloridnom okruženju, iako izgledaju identično na polici.
Kemijski sastav i oznake razreda
Legura 303 modifikacija je slobodne strojne obrade austenitne obitelji 18/8. Njegova osnovna kemija je u biti 304 s kontroliranim dodacima sumpora ili selena, i blago smanjenom granicom ugljika i fosfora koja odražava realnost velike količine proizvodnje šipki, a ne bilo kakav pokušaj poboljšanja performansi korozije.
| Element | Raspon | Uloga u ocjeni |
|---|---|---|
| Ugljik (C) | 0,15 maks | Poklopac za ograničavanje stvaranja krom karbida duž granica zrna |
| Silicij (Si) | 1,00 maks | Deoksidacija tijekom taljenja; razine zaostatka malo utječu na obradivost |
| mangan (Mn) | 2,00 maks | Spaja se sa sumporom i stvara inkluzije mangan sulfida koje lome strugotine |
| fosfor (P) | 0,20 maks | Doplatak veći od 304; malo doprinosi lomljivosti strugotine |
| Sumpor (S) | 0,15 do 0,35 | Definirajući dodatak; stvara unutarnje zareze koji skraćuju strugotine |
| Krom (Cr) | 17,0 do 19,0 | Stvara pasivni oksidni film koji pruža otpornost na koroziju |
| Nikal (Ni) | 8,0 do 10,0 | Stabilizira austenitnu strukturu i osigurava duktilnost i žilavost |
| Molibden (Mo) | 0,60 max (opcionalno) | Nije namjerno dodano; odsutnost je ono što razdvaja 303 od 316 |
Sadržaj sumpora je najvažniji pojedinačni broj u toj tablici, a ujedno je i najčešće krivo naveden. Grijanje na 0,15 posto sumpora strojevi su primjetno lošiji od grijanja na 0,30 posto, no oba su u potpunosti u skladu sa specifikacijom 303. Za radionicu s vijčanim strojevima koja proizvodi milijune malih umetaka godišnje, taj se raspored izravno pretvara u izmjene alata, vrijeme ciklusa i stopu otpada.
Varijante selena i bakra
Dvije se varijante redovito pojavljuju na crtežima i ne smiju se tretirati kao identične standardu 303:
- 303Se (UNS S30323) - selen zamjenjuje sumpor kao dodatak slobodnoj obradi. Kontrola strugotine je dobra i završna obrada površine je često bolja, ali je indeks obradivosti malo niži od indeksa koji sadrži sumpor 303. Glavni razlog za odabir je poboljšana sposobnost toplog i hladnog oblikovanja i nešto bolja otpornost na koroziju jer su inkluzije selena manje agresivni inicijatori jamica od sulfida.
- 303Cu - varijanta s bakrenim ležajem koja se koristi tamo gdje je potrebno poboljšano hladno dizanje ili nešto bolja korozijska svojstva. Uobičajen je u materijalu za pričvršćivanje i u žici za hladno oblikovane dijelove.
- 303 Sulf i generički 303 - komercijalne oznake koje uvijek trebaju biti vezane uz pisani kemijski raspon i certifikat, jer sam "303" ne definira sadržaj sumpora, tvrdoću ili uvjete isporuke.
Ekvivalenti razreda koje vrijedi znati pri pregledu uvozne dokumentacije uključuju AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 i GB/T Y1Cr18Ni9. U praksi će dobavljač u Aziji, Europi ili Sjevernoj Americi citirati istu familiju, ali se format certifikata i opseg testiranja razlikuju, tako da se u narudžbenici treba navesti koji standard vrijedi.
Ključni zaključak: sumpor između 0,15 i 0,35 posto je ono što stroj 303 čini dobrim, ali točna točka unutar tog prozora je varijabla kupnje koju treba odrediti za veliki obim posla.
Mehanička svojstva nehrđajućeg čelika 303
Mehanički podaci za 303 uvijek ovise o stanju i tu se događa većina grešaka u specifikacijama. Podatkovna tablica navedena za žarenu šipku izgleda slabo pored one navedene za hladno vučenu šipku istog stupnja, a obje su točne. Razlog je taj što je 303 austenit i ne može se ojačati kaljenjem ili popuštanjem. Jedina dostupna poluga je hladni rad, koji se primjenjuje ili kao izvlačenje šipke prije strojne obrade ili kao valjanje navoja i oblikovanje nakon nje.
| Vlasništvo | Žarena šipka | Hladno vučena ili valjana šipka |
|---|---|---|
| Vlačna čvrstoća | 500 do 700 MPa | 690 do 860 MPa |
| 0,2 posto granice razvlačenja | 190 do 260 MPa | 450 do 700 MPa |
| Elongacija in 50 mm | 35 do 50 posto | 10 do 25 posto |
| Smanjenje površine | Oko 50 posto | Oko 35 posto |
| Tvrdoća | 160 do 200 HB | 230 do 320 HB |
| Modul elastičnosti | 193 do 200 GPa | 193 do 200 GPa |
| Poissonov omjer | 0.30 | 0.30 |
Iz te tablice slijede dvije posljedice. Prvo, omjer popuštanja i rastezanja žarenog 303 je nizak, otprilike 0,35 do 0,45, što znači da se materijal primjetno deformira prije nego što pukne. Za umetak s navojem ili pretvorbenu maticu ta je rastegljivost korisna: bokovi navoja mogu se prilagoditi blago nesavršenom spojnom navoju umjesto pucanja. Drugo, ista duktilnost znači da se nit može izvući iz mekog osnovnog materijala mnogo prije nego što sam umetak otkaže, tako da čvrstoća osnovnog materijala i duljina zahvaćene niti obično određuju spoj.
Snaga naspram angažmana, ne sama snaga
Uobičajena pogreška u aluminijskim kućištima je određivanje jačeg umetka umjesto većeg zahvata. Ako je umetak od nehrđajućeg čelika 303 ugrađen u izbočinu od tlačno lijevanog aluminija sa samo četiri uključena navoja, aluminijske škare šišaju prve bez obzira na kvalitetu umetka. Praktična pravila angažmana koja se održavaju u proizvodnji su:
- Za roditelje od čelika i lijevanog željeza, ciljajte na najmanje 1,0 do 1,5 puta nominalni promjer uključenog navoja.
- Za roditelje od aluminija i magnezija, ciljajte na 2,0 puta veći od nominalnog promjera ili upotrijebite umetak s ključem ili umetak s tri rupe dizajniran za raspodjelu opterećenja.
- Za plastiku i kompozite, opterećenje nosi spojeni ili oblikovani umetak, a ne zahvat navoja, a uloga 303 ograničena je na oblik unutarnjeg navoja.
- Tamo gdje su prisutne vibracije, odredite umetak žice za zaključavanje vijkom ili zakrpu za zaključavanje umjesto da se oslanjate samo na zakretni moment.
Učinak umora slijedi istu logiku. Granica izdržljivosti žarenog 303 pri rotirajućem savijanju nalazi se znatno ispod granice izdržljivosti hladno obrađene šipke, a u navojnom spoju vijekom trajanja od zamora dominira zarez na prvom spojenom navoju. Valjanje navoja nakon strojne obrade ostavlja zaostalo tlačno naprezanje u korijenu i značajno poboljšava izdržljivost u usporedbi s rezanjem, što je jedan od razloga zašto je valjanje navoja i dalje standardno za nehrđajuće spojne elemente velikog volumena.
Ključni zaključak: 303 se ne može toplinski obrađivati, tako da svaki zahtjev čvrstoće iznad otprilike 700 MPa mora biti ispunjen određivanjem hladno obrađenog stanja i prihvaćanjem niže duktilnosti.
Fizička i toplinska svojstva nehrđajućeg čelika 303
Fizički podaci važniji su nego što većina dizajnera očekuje, osobito u sklopovima koji vide temperaturne cikluse. Nehrđajući umetak u aluminijskom kućištu širi se različitom brzinom od osnovnog metala, a rezultirajuća promjena predopterećenja često je ono što olabavi spoj, a ne same vibracije.
| Vlasništvo | Tipična vrijednost | Implikacija dizajna |
|---|---|---|
| Gustoća | 7,9 g/cm3 | Masa komponente je blizu ugljičnog čelika za istu geometriju |
| Raspon topljenja | 1400 do 1420 °C | Daleko iznad bilo koje radne temperature u automobilima ili zrakoplovima |
| Specifična toplina | Oko 500 J/kg·K | Sporo se zagrijava i sporo hladi u usporedbi s aluminijem |
| Toplinska vodljivost na 100 °C | Oko 16,2 W/m·K | Loše odvođenje topline, stoga neka tekućina za rezanje teče tijekom strojne obrade |
| Električni otpor | Otprilike 0,72 mikrooma | Nije izbor materijala za vodljive staze |
| Toplinska ekspanzija, 20 do 100 °C | Oko 17,3 x 10⁻⁶ po K | Niži od aluminija na otprilike 23, što mijenja predopterećenje kada je vruće |
| Relativna magnetska permeabilnost | Oko 1,02 žareno, do oko 3 kada se hladno obrađuje | Provjerite zahtjeve magnetizma u odnosu na stvarnu temperaturu |
| Modul elastičnosti | 193 do 200 GPa | Tvrđi od aluminija, tako da raspodjela opterećenja daje prednost umetku |
Magnetsko ponašanje zaslužuje posebnu napomenu. Mnogi kupci odbijaju nehrđajući dio jer se na njega zalijepi magnet. U 303, slabo privlačenje je normalno i očekuje se nakon hladnog izvlačenja, valjanja navoja ili ozbiljne strojne obrade, jer te operacije djelomično pretvaraju austenit u martenzit. Potpuno žaren dio 303 bez naprezanja pokazat će propusnost blizu 1,02, dok jako hladno oblikovani dio može pokazati nekoliko puta veću vrijednost. Ako specifikacija zahtijeva nemagnetsko ponašanje, zahtjev mora biti napisan u odnosu na gotovo stanje, a ne na sirovinu.
Brojka toplinskog širenja također objašnjava praktični problem na terenu. Kada se čep od nehrđajućeg čelika ugradi u aluminijsko kućište i sklop se zagrije, aluminij raste brže. Ako je čep bio zategnut na vrijednost koja pretpostavlja čelično kućište, predopterećenje može pasti i spoj može curiti. U visokotemperaturnim primjenama, nešto veći početni zakretni moment, brtvena podloška s kontroliranom kompresijom ili brtvilo za navoje ocijenjeno za temperaturni raspon obično rješava problem pouzdanije od promjene razreda.
Ključni zaključak: blagi magnetizam u gotovom dijelu 303 normalan je i ne ukazuje na pogrešnu ocjenu; umjesto toga provjerite zahtjeve za propusnost u odnosu na uvjete hladnog rada.
Obradivost: nekretnina koja se prodaje 303
Obradivost se obično navodi kao indeks, gdje je ugljični čelik B1112 za slobodno rezanje postavljen na 100 posto. Indeks nije laboratorijska konstanta; to je industrijska konvencija koja odražava dostižnu brzinu rezanja za razuman vijek trajanja alata. Još uvijek odgovara na pitanje koje svaki planer proizvodnje postavlja, a to je koliko će dijelova po satu dati određeni kvalitet prije nego što trošenje alata iznudi promjenu. Tri stvari određuju indeks za stupanj nehrđajućeg čelika: kemijski sastav inkluzija, brzina otvrdnjavanja austenitne matrice i toplinska vodljivost, koja određuje koliko topline alat mora apsorbirati. Uključci mangan sulfida u 303 djeluju kao podizači unutarnjeg naprezanja, tako da se strugotina lomi u kratke segmente umjesto da formira dugo, zapetljano ptičje gnijezdo oko alata. To jedinstveno ponašanje omogućuje veće površinske brzine, teža dodavanja i manje intervencije operatera. Donji grafikon stavlja 303 uz druge uobičajene ocjene koristeći isti indeks.
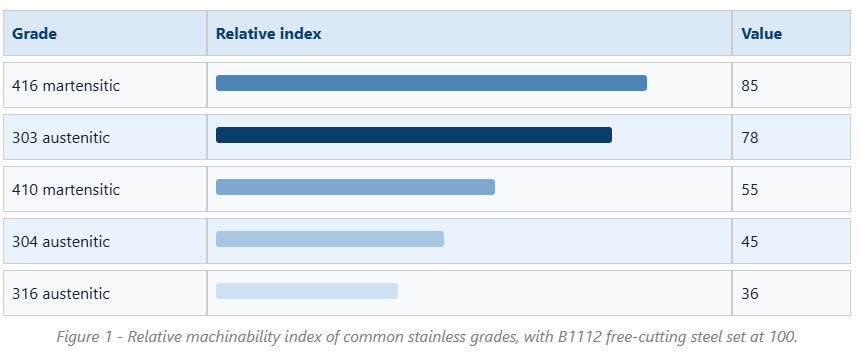
Jaz između 303 i 304 je komercijalno najznačajnija činjenica u ovom članku. S indeksom od 78 u odnosu na 45, 303 brže uklanja materijal, stvara kraće strugotine i proizvodi mnogo manje izmjena alata po smjeni. Na viševretenom vijčanom stroju koji radi s malim dijelovima ta razlika često odlučuje je li posao isplativ. To također objašnjava zašto se gotovo svaka mala komponenta s navojem od nehrđajućeg čelika na tržištu, od umetaka žice do odvodnih čepova, prema zadanim postavkama navodi u 303 osim ako kupac ne traži nešto drugo.
Prednost nije neograničena, a dolazi s pravim kaznama. Uključci sulfida smanjuju otpornost na koroziju, kao što je kasnije objašnjeno, a također čine materijal manje prikladnim za zavarivanje jer sumpor potiče vruće pucanje. Završna obrada površine može biti izvrsna, ali ako obrada uslijedi nakon obrade pasivizirajućom kiselinom, inkluzije mogu ostaviti mikroskopske udubine koje pod povećanjem izgledaju kao defekti. Trošenje alata je bolje od 304, ali još uvijek daleko od ugljičnog čelika, tako da su tipovi karbida s čvrstom podlogom i PVD premazom uobičajeni izbor. Tlak rashladnog sredstva je bitan jer 303 slabo provodi toplinu; visokotlačna rashladna tekućina kroz alat drži rezni rub ispod temperature na kojoj se počinje formirati nakupljeni rub.
Tipični početni parametri za tokarenje žarenog 303 s obloženim karbidom su površinska brzina oko 150 do 200 metara u minuti i posmak od 0,10 do 0,25 milimetara po okretaju, s točnim brojkama prilagođenim za dubinu rezanja i krutost. Alati od brzoreznog čelika još uvijek se koriste za urezivanje navoja malog promjera i za alate za oblikovanje, ali pri mnogo manjim brzinama, obično 25 do 40 metara u minuti. Urezivanje navoja je operacija kod koje 303 stječe svoju reputaciju, jer kratki strugoti čiste žljebove daleko lakše od žilavih strugotina koje proizvodi 304, što drastično smanjuje lomljenje nareznica u slijepim rupama.
Još jedna praktična točka je dosljednost. Budući da je raspon sumpora širok, dvije topline kompatibilnog 303 mogu se ponašati različito. Radionica koja obavlja posao velikog volumena trebala bi zatražiti od mlina ili proizvođača komponenti da dodatak slobodne strojne obrade drži u gornjoj polovici raspona ako su vrijeme ciklusa i vijek trajanja alata kritični. Gdje je završna obrada površine ili sposobnost oblikovanja važnija, varijanta s nižim sadržajem sumpora ili selena je bolja zamjena.
Konačno, obradivost se ne odnosi samo na brzinu. Također se radi o otpadu, skidanju ivica i troškovima inspekcije. Klase za slobodno rezanje proizvode manje neravnine, dimenzionalno stabilne dijelove i predvidljivije mjerenje navoja, što smanjuje broj dijelova koji se odbacuju pri konačnom pregledu. Na dijelu s nekoliko navoja, poprečnom rupom i brtvenom površinom te sekundarne uštede mogu premašiti uštede u vremenu ciklusa.
Vrijedno je zapamtiti da indeks u dijagramu pretpostavlja određeni skup referentnih uvjeta, obično tokarenje u jednoj točki s alatom od tvrdog metala i fiksnim kriterijem vijeka trajanja alata. Promjena operacije malo mijenja poredak. Bušenje je, na primjer, osjetljivije na evakuaciju strugotine nego tokarenje, tako da je relativna prednost 303 u odnosu na 304 još veća u bušenju dubokih rupa i narezivanju navoja nego što sam indeks sugerira.
Ključni zaključak: 303 postoji zbog svog indeksa obradivosti od otprilike 78, a svaka odluka o prelasku na 304 ili 316 zbog korozije trebala bi se računati s povećanjem vremena ciklusa od 40 posto ili više.
Otpornost na koroziju nehrđajućeg čelika 303
U čistoj ruralnoj i unutarnjoj atmosferi, 303 ima performanse blizu 304 i godinama će držati svijetlu površinu. Svježa voda, blagi deterdženti, mnoga okruženja koja dolaze u dodir s hranom koja nisu bogata kloridima i većina uvjeta ispod haube automobila s povremenom vlagom su prihvatljivi. Problemi počinju kada su kloridi prisutni u značajnoj koncentraciji.
Mehanizam je jednostavan. Uključci mangan sulfida prekidaju pasivni film krom oksida. U prisutnosti kloridnih iona, te se inkluzije preferirano otapaju, stvarajući mikro-pukotine u kojima lokalna kemija postaje kisela i nedostaje kisika. Jednom kad se jamica pojavi, ona se širi jer unutrašnjost jamice postaje anoda, a okolna površina djeluje kao velika katoda. To je razlog zašto dio 303 može izgledati besprijekoran dvije godine u postrojenju u kopnu, a zatim se u roku od nekoliko mjeseci pokaže mrlja kada se isti dio postavi u blizini obalnog mjesta ili bude izložen soli za odleđivanje.
Otpornost na piting često se uspoređuje pomoću broja ekvivalenta otpornosti na piting, izračunatog iz sadržaja kroma, molibdena i dušika. Za 303 nema namjernog molibdena ili dušika, tako da se vrijednost nalazi u području od 17 do 19, slično 304, ali s mnogo većom gustoćom inicijacijskih mjesta. Stupanj 316 dodaje molibden i doseže otprilike 24 do 26, zbog čega ostaje zadani za pomorske i kemijske usluge.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Ekvivalent otpornosti na udubljenje | Oko 17 do 19 | Oko 18 do 19 | Oko 24 do 26 |
| Mjesta inicijacije jama | Visoko, od sulfidnih inkluzija | Niska | Vrlo nisko |
| Relativna obradivost | Oko 78 | Oko 45 | Oko 36 |
| Izloženost moru ili obali | Ne preporučuje se | ograničeno | Preporučeno |
| Zavarljivost | Loš, vrući rizik od pucanja | dobro | dobro |
| Uobičajena uporaba navojnih dijelova | Umetci, adapteri, odvodni čepovi | Opći pričvrsni elementi i umetci | Brodska i procesna oprema |
Postoji jedno ublažavanje koje vrijedi znati. Pasivacija u limunskoj ili dušičnoj kiselini nakon strojne obrade uklanja slobodno željezo i površinsku kontaminaciju, i neznatno poboljšava učinkovitost 303 čišćenjem najudaljenijih inkluzija. Ne mijenja kemijski sastav i neće spasiti dio koji se koristi u okruženju bogatom kloridima. Elektropoliranje ide korak dalje uklanjanjem tankog površinskog sloja u cijelosti, što poboljšava izgled i otpornost na inicijaciju, ali opet je korist ograničena na kožu.
Za odvodne čepove i druge komponente za brtvljenje okolina je obično manje agresivna nego što izgleda. Motorno ulje, tekućina za prijenos i rashladno sredstvo obično ne sadrže kloride, a čep vidi unutrašnjost korita, a ne zonu prskanja. Zbog toga se uljni čepovi od nehrđajućeg čelika 303/304/316 obično nude kao obitelj, dopuštajući kupcu da uskladi ocjenu s izloženošću umjesto da odabere najskuplju opciju.
Razumno pravilo odabira je koristiti 303 gdje se dio strojno obrađuje u velikom volumenu i okolina je benigna, prebaciti na 304 gdje je moguća određena izloženost kloridima i umjerena korozija te prijeći na 316 gdje će dio vidjeti sol, morski zrak ili procesne kemikalije. U suprotnom smjeru, odabirom 316 za unutarnju suhu primjenu, povećava se trošak bez mjerljive koristi.
Ključni zaključak: 303 je dobar izbor za unutarnju, uljnu i blago vlažnu upotrebu, ali se nikada ne bi trebao specificirati za obalna, morska okruženja ili okruženja bogata kloridima gdje piting počinje na sulfidnim inkluzijama.
Otpornost na toplinu, toplinska obrada i ponašanje pri zavarivanju
Podatkovne tablice obično navode da je 303 otporan na oksidaciju kada je povremeno izložen do oko 760 °C i u kontinuiranoj uporabi do otprilike 870 °C. Te brojke opisuju stvaranje kamenca oksida, a ne strukturnu prikladnost. Dodatak sumpora koji čini kvalitetu pogodnom za strojnu obradu je također razlog zašto nije dobar izbor za rad na povišenim temperaturama, jer sulfidi mogu potaknuti krtost i ubrzani napad na granicama zrna.
Važne činjenice o toplinskoj obradi
- 303 se ne može očvrsnuti toplinskom obradom. Svaki zahtjev za tvrdoću mora biti ispunjen hladnom obradom, a ne kaljenjem ili starenjem.
- Žarenje se izvodi u rasponu od otprilike 1010 do 1120 °C nakon čega slijedi brzo hlađenje, a svrha mu je omekšavanje hladno obrađenog materijala i vraćanje duktilnosti, a ne povećanje čvrstoće.
- Ublažavanje naprezanja strojno obrađenih dijelova obično se provodi na oko 350 do 400 °C. Ovaj raspon je odabran namjerno da ostane ispod prozora osjetljivosti gdje se karbidi kroma stvaraju na granicama zrna.
- Dugotrajno izlaganje između otprilike 425 i 815 °C treba izbjegavati, jer taloženje krom karbida uklanja krom iz okolne matrice i ostavlja traku sklonu koroziji.
Zavarivanje je slaba točka
303 općenito se smatra neprikladnim za zavarivanje. Sumpor snižava raspon temperature skrućivanja i potiče vruće pukotine u zavarenom zrnu, a također povećava poroznost. Ako dizajn zahtijeva zavarivanje, uobičajeni pristup je prebacivanje komponente na 304 ili 316, ili na kombinaciju punila i baze s niskim sadržajem sumpora. Tamo gdje se dio 303 doista mora spojiti, zavarivanje bi trebalo biti ograničeno na postupke s niskim unosom topline s punilom 308L, nakon čega slijedi potpuno žarenje i dekapiranje, ali čak i tada će otpornost na koroziju zavara i zone utjecaja topline biti inferiorna u odnosu na osnovni metal.
Hladno oblikovanje i žučenje
Hladna obrada 303 je moguća, ali ograničena. Stopa otvrdnjavanja je visoka, slična ostalim austenitnim klasama, tako da se teške operacije oblikovanja kao što su duboko izvlačenje ili teško hladno nabijanje obično izvode u 303Se ili u 304, a ne u 303 koji sadrži sumpor. Nasuprot tome, valjanje navoja je dobro prilagođeno za 303 i standardni je način za proizvodnju navoja visoke čvrstoće na umetcima i malim spojnim elementima.
Galling je još jedna austenitna karakteristika koju vrijedi planirati. Kada se dvije nehrđajuće površine slične tvrdoće trljaju pod pritiskom, mogu se lokalno zavariti i potrgati, zbog čega matice od nehrđajućeg čelika ponekad zapinju za vijke od nehrđajućeg čelika. U sklopovima s navojem to se kontrolira korištenjem različitih kvaliteta, primjenom smjese protiv zapinjanja na bazi molibdena, kontrolom zakretnog momenta ili određivanjem dizajna umetka za zaključavanje koji se ne oslanja na opetovano rastavljanje.
Ključni zaključak: tretirajte 303 samo kao strojno obrađen materijal; ako spoj mora biti zavaren ili ima trajne temperature iznad oko 400 °C, navedite 304 ili 316 umjesto toga.
303 nasuprot 304 nasuprot 316: Biranje na temelju svojstava, a ne navike
Odabir stupnja je vježba balansiranja između triju varijabli koje vuku u različitim smjerovima: troškovi strojne obrade, zahtjevi za korozijom i zahtjevi za čvrstoćom ili rastezljivošću. Usporedba u dva stupca u nastavku prikazuje logiku odabira za dvije komponente obitelji na koje najčešće utječe odluka 303.
Navojni umetci i adapteri
| Tiple, spojnice i komponente za brtvljenje
|
Jedna od čestih zabluda je da je prelazak na 316 uvijek sigurniji izbor. U praksi, komponenta 316 koja žuči tijekom sastavljanja i koja se nekoliko puta zateže može završiti manje pouzdanom od pravilno zategnutog dijela 303 s odgovarajućom brtvom. Kvaliteta materijala jedna je od varijabli u sustavu koja također uključuje oblik navoja, klasu tolerancije, završnu obradu površine, podmazivanje i moment pri montaži.
Troškovna dimenzija je stvarna i vrijedi je kvantificirati. Budući da je 316 strojeva na otprilike 36 na indeksu u usporedbi sa 78 za 303, vrijeme strojne obrade za isti dio može biti više nego dvostruko, a sam materijal je skuplji. Za mali dio velike količine, to može značiti da se jedinični trošak utrostručuje. Tamo gdje uslužno okruženje istinski zahtijeva 316, to je dobro potrošen novac; gdje nije, jednostavno je izgubljena margina.
Ključni zaključak: odaberite ocjenu iz stvarne izloženosti i stvarnog volumena obrade i napišite ocjenu i temperament na crtežu tako da se izbor može ponoviti.
Primjene: gdje se 303 svojstva isplate u navojnim komponentama
Gore opisana svojstva uredno se preslikavaju na određenu klasu komponenti: mala, s navojem, proizvedena u velikim količinama i očekuje se da će biti otporna na hrđu bez izlaganja kloridima. Četiri obitelji proizvoda dominiraju tim prostorom.
Umeci za samorezne niti
Samorezni umetak urezuje vlastiti navoj u izbušenu ili izbušenu rupu u aluminiju, magneziju ili plastici. Utori za rezanje zahtijevaju čistu evakuaciju strugotine tijekom instalacije, a vanjski navoj mora biti dovoljno čvrst za rezanje bez strugotina. 303 u žarenom ili lagano hladno obrađenom stanju dobro uravnotežuje te potrebe, a kada je potrebna jača opcija ili opcija otpornija na koroziju, ista geometrija dostupna je u 304 ili 316.
Kvaliteta ugradnje ovisi o rupi koliko i o umetku. Rupa koja je izbušena malo veća omogućit će da se umetak vrti, dok će rupa premale veličine povećati zakretni moment pri ugradnji i može posmicati pogonske ključeve. Trake tolerancije za pilot rupu obično isporučuje proizvođač umetaka i treba ih tretirati kao obvezne, a ne kao savjete.
Umetci s navojem s tri rupe
Umetci s tri rupe postavljaju se pomoću namjenskog alata koji zahvaća tri ključa, a zatim se zaključavaju na mjestu. Odolijevaju rotaciji puno bolje od običnog spiralnog umetka i čest su izbor tamo gdje se očekuju vibracije ili opetovano rastavljanje. Izbor materijala je obično 303 za cijenu i obradivost, s 304 ili 316 dostupnima gdje je potreba za korozijom veća.
Budući da je opterećeni navoj unutarnji i zaštićen osnovnim materijalom, okolina korozije koju vidi umetak uglavnom je okolina unutar sklopa, koja je često benigna. To je jedan od razloga zašto se 303 savršeno dobro ponaša u motorima, mjenjačima i okvirima strojeva, iako bi ista klasa brzo pokvarila na izloženoj brodskoj palubi.
Umetci za zaključavanje ključem i pretvorbene matice
Umeci za zaključavanje koriste se vanjskim ključevima koji se probijaju kroz matični materijal za mehaničko zaključavanje umetka. Pretvorbene matice, koje se nazivaju i adapteri muški-ženski navoj, omogućuju komponenti promjenu između metričkih i inčnih navoja ili između različitih koraka navoja. Oba imaju koristi od sposobnosti 303 da drži uske tolerancije na obliku navoja nakon strojne obrade velikom brzinom, a oba se obično isporučuju od ugljičnog čelika, 303, 304 ili 316, tako da kupac može uskladiti ocjenu s primjenom.
Uljni čepovi i navojni čepovi
Odvodni čepovi i čepovi za brtvljenje klasični su dijelovi vijčanih strojeva: jednostavna geometrija, uska tolerancija navoja, veliki godišnji volumen. Unutarnje okruženje obično je ulje ili rashladno sredstvo, dok vanjsko okruženje može biti odjeljak motora, baza stroja ili vanjsko kućište. Odabir 303 za unutarnju opremu i 316 za izloženu pomorsku opremu je standardna, isplativa podjela.
Posljednja napomena o primjeni odnosi se na kontakt s različitim metalima. Kada se nehrđajući umetak ugradi u aluminijsko kućište, spoj tvori galvanski par, a u prisutnosti elektrolita aluminij postaje anoda. Ovo je rijetko problem u suhoj unutarnjoj opremi, ali u mokrim okruženjima ili okruženjima punim soli ubrzava koroziju osnovnog metala oko umetka. Zaštitni premazi, brtvila ili promjena osnovnog materijala uobičajene su korektivne radnje.
Ključni zaključak: unutarnji navoj umetka obično doživljava blagu okolinu, tako da 303 ostaje standardni izbor za umetke velikog volumena osim ako sam sklop nije izložen kloridima.
Održavanje i praksa tijekom rada
Izbor materijala dovodi komponentu do startne linije; praksa održavanja određuje kako će funkcionirati tijekom radnog vijeka. Komponente s navojem od nehrđajućeg čelika kvare zbog malog broja predvidljivih razloga, a većinu njih je moguće spriječiti.
- Prekomjerni zakretni moment. Budući da žareni 303 ima granicu razvlačenja od oko 190 do 260 MPa, vrijednost zakretnog momenta preslikana sa tablice čeličnih spojnica može istegnuti ili skinuti navoje. Uvijek koristite podatke o zakretnom momentu objavljene za određeni umetak ili utikač i redovito ponovno kalibrirajte pogonske sklopove.
- jezivo. Nehrđajući čelik na kontaktu nehrđajućeg čelika pod pritiskom može zapeći. Smjesa protiv zapinjanja, različiti stupanj spajanja ili postupak ugradnje s podmazivanjem uklanjaju većinu rizika.
- Nedovoljan angažman. Čep kojem nedostaju dva navoja do potpunog zahvaćanja će procuriti bez obzira na stupanj. Provjerite dubinu zahvaćanja tijekom pregleda prvog artikla, a ne nakon kvara na terenu.
- Napad klorida. Udubine na dijelu 303 znak su da je ocjena pogrešna za okoliš, a ne da je dio neispravan. Zamijenite s 316 ili dodajte zaštitnu barijeru.
- Galvanska korozija matice. Potražite bijeli ili sivi proizvod korozije oko nehrđajućeg umetka u aluminijskom kućištu, što znači da se aluminij troši.
Praksa inspekcije treba odgovarati načinu kvara. Vizualnim pregledom uočavaju se udubljenja, mrlje od korozije i oštećenja navoja. Mjerenje navoja hvata pomak dimenzija nakon ugradnje. Za kritične spojeve, provjera zakretnog momenta nakon prvog toplinskog ciklusa informativnija je od provjere zakretnog momenta pri sastavljanju, jer otkriva je li izgubljeno prednaprezanje. Periodična kemijska provjera korištenjem ručnog rendgenskog fluorescentnog analizatora potvrdit će da je dolazni materijal istinski 303, a ne zamijenjene kvalitete, što je čest problem u mješovitom inventaru.
Pohranjivanje je također važnije nego što se čini. Komponente od nehrđajućeg čelika pohranjene u otvorenim drvenim spremnicima u vlažnom skladištu mogu pokupiti površinsku kontaminaciju i razviti mrlje hrđe koje su kozmetičke, a ne strukturalne, ali će svejedno izazvati pritužbu kupaca. Držanjem dijelova u zatvorenoj ambalaži s hlapljivim inhibitorom korozije i rukovanjem njima s čistim rukavicama izbjegava se većina ovih sporova.
Ključni zaključak: većina kvarova komponenti 303 na terenu dolazi do okretnog momenta, zahvata ili okoline, a ne do samog materijala, tako da postupci održavanja zaslužuju istu pozornost kao i oblačić s ocjenom.
Nabavka komponenti od nehrđajućeg čelika 303: Što navesti
Budući da 303 ima širok dopušteni raspon kemije i nekoliko temperamenata, narudžbenica nosi najveći dio rizika kvalitete. Sposoban proizvođač ili dobavljač trebao bi bez oklijevanja moći odgovoriti na svaku od sljedećih točaka.
| Stavka koju treba navesti | Zašto je to važno |
|---|---|
| Ocjena i standard | UNS S30300 ili EN 1.4305, izričito navedeno umjesto "nehrđajući" |
| Raspon sumpora | Određuje dosljednost strojne obrade i, posredno, ponašanje udubljenja |
| Stanje isporuke | Žareno ili hladno vučeno; u velikoj mjeri utječe na čvrstoću i rastegljivost |
| Tvrdoća range | Jednostavna točka provjere za ulaznu inspekciju |
| Certifikat materijala | EN 10204 3.1 sa sljedivošću toplinskog broja do gotove serije |
| Klasa tolerancije navoja | 6H, 6g ili po želji kupca; provjereno s mjeračima za kretanje i zabranu kretanja |
| Površinska obrada | Pasiviranje, plating ili podmazivanje suhim filmom, s definiranim testom |
| Plan uzorkovanja | Definira koliko se dijelova po seriji pregledava i prema kojim kriterijima |
| Ambalaža | Sprječava kontaminaciju, oštećenja od vlage i oštećenja tijekom transporta |
Rad s proizvođačem koji također kontrolira alate za ugradnju uklanja klasu problema. Kada su umetak i alat za zabijanje dizajnirani zajedno, zakretni moment ugradnje, zahvaćanje ključa i tolerancija rupa su dosljedni, a pritužbe na terenu zbog ogoljenih rupa naglo opadaju. Ovo je posebno važno za samonarezne umetke i umetke s tri rupe, gdje je značajka zakretanja jednako kritična kao i sam navoj.
Kupci velikih količina također bi se trebali raspitati o ponovljivosti od serije do serije, a ne samo o odobrenju prvog artikla. Konzistentna toplina od 303 iz stabilnog mlina, s kontroliranim sadržajem sumpora, omogućuje radionici zaključavanje parametara rezanja i njihovo zadržavanje godinama. Kada se promijeni izvor glodalice, ponašanje strojne obrade može se promijeniti iako certifikat izgleda identično, a prvi znak je obično povećano trošenje alata ili povećanje broja odbijanja promjera navoja.
Konačno, provjerite sposobnost umjesto obećanja. Zatražite stvarnu proizvodnu opremu, postupak inspekcije i lanac sljedivosti od sirove šipke do pakiranog kartona. Dobavljačem koji može prikazati dokumentiranu rutu od broja grijanja do gotovog dijela mnogo je lakše upravljati od onoga koji može pokazati samo mapu certifikata.
Ključni zaključak: odredite stupanj, raspon sumpora, temperaturu i vrstu certifikata na narudžbenici; bez te četiri stavke, dva dobavljača mogu tvrditi da isporučuju "303" i još uvijek isporučuju dijelove koji se ponašaju drugačije.
Često postavljana pitanja
Koja su najvažnija svojstva materijala od nehrđajućeg čelika 303?Definirajuća svojstva su sadržaj sumpora od 0,15 do 0,35 posto za lomljenje strugotine, indeks obradivosti od otprilike 78 u odnosu na B1112, žarena vlačna čvrstoća od 500 do 700 MPa, 0,2 postotna granica razvlačenja od 190 do 260 MPa, istezanje od 35 do 50 posto, tvrdoća od 160 do 200 HB, i uglavnom nemagnetsko ponašanje u žarenom stanju. Otpornost na koroziju je usporediva s 304 osim zamjetno niže otpornosti na kloridnu točku. |
Je li nehrđajući čelik 303 magnetski?Žareni 303 je u biti nemagnetičan, s relativnom propusnošću blizu 1,02. Hladno izvlačenje, valjanje navoja i teška strojna obrada djelomično transformiraju austenit u martenzit, tako da gotovi dio može postati slabo magnetičan s permeabilnošću do oko 3. Magnet koji se malo zalijepio za strojno obrađenu komponentu 303 je normalna pojava i ne znači da je isporučen pogrešan stupanj. |
Može li se nehrđajući čelik 303 očvrsnuti toplinskom obradom?Ne. To je austenitni stupanj i ne reagira na kaljenje ili popuštanje. Jedini način povećanja čvrstoće je hladna obrada, koja može povećati vlačnu čvrstoću na otprilike 690 do 860 MPa nauštrb duktilnosti. Žarenje se koristi samo za omekšavanje hladno obrađenog materijala i vraćanje duktilnosti. |
Zašto je 303 lakše obraditi nego 304?Dodatak sumpora stvara inkluzije mangan sulfida u cijeloj matrici. Ti uključci djeluju kao unutarnji zarezi koji uzrokuju lomljenje čipa u kratke segmente umjesto da formiraju dugi niz. Kratki strugoti čiste zonu rezanja, smanjuju nagomilani rub, smanjuju sile rezanja i omogućuju veće površinske brzine, zbog čega strojevi 303 imaju otprilike 1,7 puta veću brzinu od 304. |
Može li se nehrđajući čelik 303 zavarivati?Općenito se ne preporučuje. Sumpor potiče vruće pucanje i poroznost u zavarivanju, a zona pod utjecajem topline gubi otpornost na koroziju. Tamo gdje je zavarivanje neizbježno, upotrijebite postupak s malim unosom topline s punilom 308L i planirajte potpuno žarenje i dekapiranje ili prebacite komponentu na 304 ili 316. |
Je li 303 prikladan za morsko ili obalno okruženje?Ne. Izloženost kloridima uzrokuje piting koji počinje na sulfidnim inkluzijama. Iako je opća korozijska izvedba blizu 304, gustoća mjesta inicijacije jamica je mnogo veća, tako da 303 treba biti rezerviran za unutarnje, uljne ili blago vlažne uvjete. Grade 316 je prikladan izbor za pomorska i kemijska okruženja. |
Koja je razlika između 303 i 303Se?Oba su razreda za slobodnu strojnu obradu, ali 303Se koristi selen umjesto sumpora. Selen pruža sličnu kontrolu strugotine s boljom završnom obradom površine i poboljšanom toplom i hladnom formacijom, a njegovi dodaci su nešto manje agresivni inicijatori rupa. 303 koji sadrži sumpor općenito nudi viši indeks obradivosti i nižu cijenu, tako da ostaje standard za dijelove koji se obrađuju vijcima. |
Koliko zahvata navoja treba umetak 303?Praktično početno pravilo je 1,0 do 1,5 puta nominalni promjer uključenog navoja u čeliku i lijevanom željezu i oko 2,0 puta nominalni promjer u aluminiju ili magneziju. Tamo gdje su prisutne vibracije, upotrijebite dizajn umetka za zaključavanje umjesto jednostavnog povećanja zahvata, jer je vijek trajanja od zamora reguliran zarezom na prvom zahvaćenom navoju. |
Kako bi kupac trebao provjeriti dolazne komponente 303?Provjerite certifikat EN 10204 3.1 u odnosu na toplinski broj, potvrdite tvrdoću, izmjerite navoje s pokretnim i nehodnim mjeračima i provjerite kemiju na licu mjesta s ručnim analizatorom ako je zamjena razreda rizik. Potvrdite da je sadržaj sumpora unutar navedenog raspona, jer će toplina s niskim sadržajem sumpora raditi drugačije iako je certifikat usklađen. |
Košta li nehrđajući čelik 303 više od 304?Trošak materijala po kilogramu obično je sličan ili malo veći, ali je trošak isporučenog dijela često niži jer je vrijeme obrade znatno kraće. Kod obrade vijaka velike količine, razlika u vremenu ciklusa i životnom vijeku alata obično nadmašuje cijenu sirovina, tako da 303 ostaje ekonomičan izbor gdje god korozivno okruženje to dopušta. |
Ključni zaključak: svojstva materijala od nehrđajućeg čelika 303 optimizirana su za strojnu obradu i blagu koroziju, a svako pitanje odabira vraća se na ta dva prioriteta.
Povezane stranice na ovoj stranici
Dvije stranice u nastavku pokrivaju obitelji materijala i proizvoda o kojima se govori u ovom članku i prirodni su sljedeći korak ako specificirate komponente s navojem.
| Stranica | Što ćeš naći |
|---|---|
| Umetci s navojem od nehrđajućeg čelika | Umetnite vrste, materijale i načine ugradnje u jednom pregledu |
| Pričvršćivači od nehrđajućeg čelika 303, 304 i 316 | Usporedba razreda za pričvršćivače i strojno obrađene nehrđajuće dijelove |
Ako uspoređujete mogućnosti materijala za određeni dio, a ne čitate općenito, ponesite crtež, radno okruženje i godišnji volumen. Te tri stavke određuju ocjenu i temperament brže od bilo koje usporedbe podatkovne tablice.
Ključni zaključak: uskladite ocjenu s okolinom i volumenom, a zatim zaključajte izbor u crtež i narudžbenicu tako da odluka preživi sljedeću narudžbu.


